 服务热线:4006-212-858 服务热线:4006-212-858
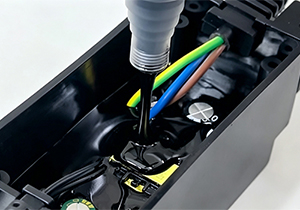
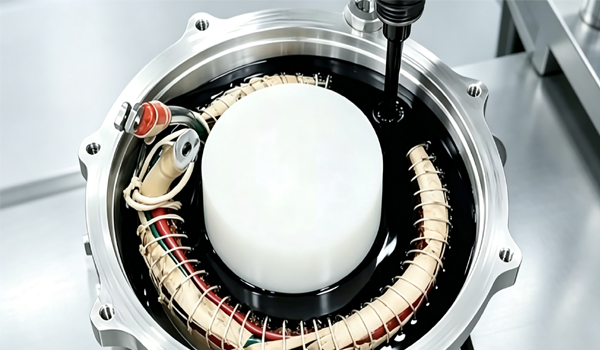
有机硅加成型灌封胶广泛应用于电源、BMS、传感器模块等场景,其最大工艺痛点之一是铂催化剂中毒导致不固化:胶体表层发黏,内部长期呈软胶态,无法完全固化。很多工程师遇到加成型有机硅灌封胶中毒问题后反复更换胶料,却忽略了模块内部元器件、辅料带来的催化剂抑制污染。

加成型硅胶依靠铂催化剂实现硅氢加成交联固化。含氮、磷、硫、锡(尤其有机锡)及其他重金属等物质,均可能毒化铂催化剂,导致固化终止或固化不完全。以下是量产现场高发的污染源清单。
硫化橡胶类配件及缩合型硅胶制品:普通丁腈橡胶、天然橡胶密封圈等硫磺硫化橡胶,可能释放硫元素;缩合型硅胶减震垫可能含有机锡催化剂或释放小分子。二者均可能抑制铂催化剂,造成中毒不固化。在灌封腔体设计时,应避免普通橡胶件长期浸泡在灌封胶内部。如必须使用橡胶配件,需提前做胶料相容性测试。

助焊剂、焊锡膏残留:含硫、胺、有机锡、卤素等助焊剂残留会附着在焊点、元器件引脚上,灌封胶覆盖后缓慢释放抑制成分。尤其是低成本免洗助焊剂,是电源模块灌封中毒的高频诱因。PCBA 灌封前应彻底清洗,并确认离子污染与有机残留达标。
部分环氧胶、PU 胶、厌氧胶:已固化的环氧胶、厌氧胶可能残留胺类固化剂或促进剂;PU 胶可能残留胺类或有机锡催化剂。胺(含氮)及有机锡均会毒化铂催化剂。如果模块前期使用环氧点胶固定元件,应确保其完全固化并充分静置挥发后,再进行有机硅灌封,避免未固化或未充分固化的胶体与灌封胶接触。

部分塑料、涂层、脱模剂:部分 PVC、含磷阻燃塑料、油性脱模剂等会持续析出抑制物质。模具脱模后,必须彻底擦拭清洗,确认无脱模剂残留。
人手油脂、含硫手套:普通乳胶手套含有硫化成分,裸手接触元器件也会残留油脂和污染物。灌封组装工序建议使用无硫、洁净手套,如无硫丁腈或 PE 手套,并按防静电、洁净度要求选择。

加成型有机硅灌封胶中毒现象区分要点:A/B 胶配比错误、搅拌不充分:通常表现为整罐或整批固化不良,一致性差;局部发黏、局部不固化:大概率是局部物料污染或接触污染:温度过低、混合不均、催化剂失活等,也可能导致固化不良。出现中毒后,已灌注的失效胶料通常只能全部清除,并彻底清理腔体和元器件表面污染物。量产前期必须做相容性小试验证,所有接触灌封胶的元器件、辅料均应进行浸泡固化测试。建议将“清洗—干燥—相容性验证—灌封”纳入关键控制点。
【责任编辑】:Yongxin
版权所有:http://www.sirnice.com 转载请注明出处


采购开发:pur@sirnice.com
人力资源:HR@sirnice.com
投诉监督:admin@sirnice.com
友情链接:
三防胶
灌封胶
导热硅脂
结构胶
施奈仕网站均为原创设计,所有版面.图片.创意均已申请国家知识产权保护,尊重知识,请勿模仿,如有仿冒,盗用必究